Design for Additive Manufacturing: guida DfAM per la stampa FDM
Risposta rapida: che cos'è il Design for Additive Manufacturing?
Il DfAM è il metodo con cui si progetta un componente tenendo conto del processo additivo fin dall'inizio. Per la FDM significa decidere insieme orientamento, direzione dei carichi, spessori, supporti, tolleranze, materiale e finitura.
Un buon progetto DfAM usa la geometria per ridurre rischi e lavorazioni: meno supporti, transizioni più morbide, quote funzionali dichiarate e materiale concentrato nelle zone che trasmettono il carico.
Un modello può essere stampabile e allo stesso tempo poco adatto alla produzione. Il DfAM non si limita a far accettare il file allo slicer: collega la forma del pezzo alla funzione, alla tecnologia e al modo in cui verrà controllato o assemblato.
Le decisioni DfAM che incidono sul risultato
| DECISIONE | EFFETTO SUL PEZZO | EFFETTO SULLA PRODUZIONE |
|---|---|---|
| Orientamento | Resistenza, precisione e finitura cambiano tra gli assi | Modifica supporti, altezza e durata |
| Spessori e nervature | Determinano rigidezza e stabilità | Incidono su materiale e tempo |
| Fori e incastri | Condizionano montaggio e manutenzione | Possono richiedere prova o finitura |
| Supporti | Lasciano segni sulle superfici di contatto | Aumentano materiale e lavorazione manuale |
| Suddivisione del modello | Permette forme e dimensioni diverse | Richiede riferimenti e metodo di assemblaggio |
1. Progetta partendo da carichi e orientamento
La FDM costruisce il pezzo per strati; le proprietà non sono identiche in ogni direzione. Prima di definire la forma, individua carichi principali, urti, torsione e punti di fissaggio. L'orientamento dovrebbe evitare che la sollecitazione principale separi gli strati e dovrebbe proteggere le superfici che devono rimanere precise o visibili.
Orientare il pezzo soltanto alla fine può creare un conflitto tra resistenza, supporti e finitura. Se l'orientamento è vincolante, dichiaralo nel disegno o nelle note inviate con il file.
2. Usa spessori coerenti e transizioni graduali
Lo spessore va scelto in base a materiale, altezza della parete, carico e parametri produttivi. Pareti molto diverse collegate bruscamente concentrano le tensioni; raccordi e transizioni graduali distribuiscono meglio il carico.
- Evita pareti sottili isolate senza una funzione precisa
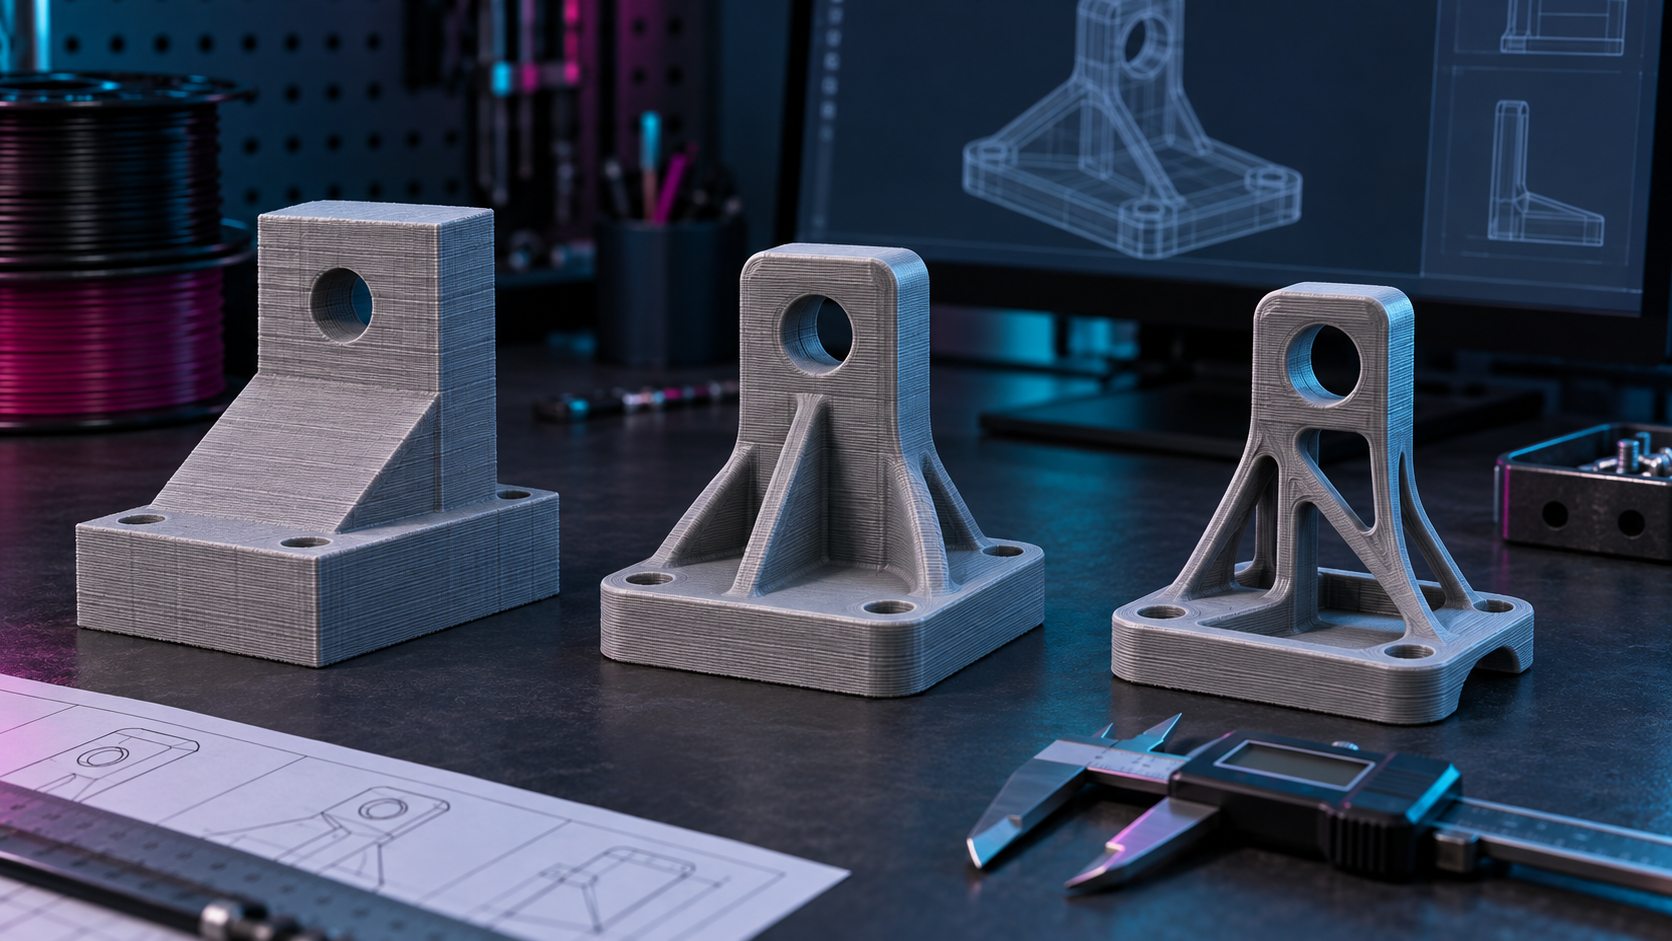
- Preferisci nervature e gusci quando aumentano la rigidezza con meno materiale
- Raccorda gli angoli interni nelle staffe e nelle zone sollecitate
- Verifica che dettagli e scanalature siano compatibili con ugello e orientamento
3. Riduci i supporti attraverso la geometria
I supporti non sono gratuiti: consumano materiale, aumentano la durata e lasciano una superficie da rifinire. Smussi, archi, superfici inclinate e divisione del componente possono rendere una forma autoportante. Il limite effettivo dipende però da macchina, materiale, raffreddamento e qualità richiesta, quindi non esiste un unico angolo valido per ogni progetto.
La soluzione più economica spesso non è il pezzo con meno volume, ma quello che si stampa in modo stabile con pochi supporti e poca finitura manuale.
4. Progetta fori, viti e inserti per il montaggio
I fori FDM possono risultare diversi dal valore nominale, soprattutto in base all'orientamento. Per una vite occorre decidere se il foro sarà passante, autofilettante, maschiato o destinato a un inserto. Questa scelta cambia diametro, spessore circostante e accesso per l'utensile.
- Prevedi materiale sufficiente attorno a fori e inserti
- Evita di collocare il fissaggio troppo vicino al bordo
- Lascia accesso per montaggio, serraggio e sostituzione
- Indica sul disegno quali fori sono funzionali
5. Definisci giochi e tolleranze in base alla funzione
Un accoppiamento scorrevole, un incastro a pressione e una parte smontabile richiedono giochi diversi. Anche materiale, dimensione e orientamento cambiano il risultato. Consulta la guida alle tolleranze FDM e usa un provino quando la quota è critica o il lotto deve essere ripetibile.
6. Alleggerisci senza indebolire le zone critiche
Svuotare indiscriminatamente non produce sempre un componente migliore. Il materiale va mantenuto lungo i percorsi di carico e attorno a fissaggi, appoggi e cambi di sezione. Gusci, nervature e aperture possono ridurre massa e durata di stampa, ma devono restare accessibili alla produzione e alla verifica.
7. Valuta se dividere il componente
Separare un modello può ridurre supporti, migliorare la finitura o permettere dimensioni maggiori. La divisione deve però includere riferimenti di centraggio e un metodo di unione coerente con il carico: viti, inserti, spine, incastri o adesivo. La linea di giunzione va tenuta lontana dalle zone più sollecitate quando possibile.
Come ridurre il costo già nel CAD
- Riduci l'altezza di stampa attraverso un orientamento ragionato
- Limita i supporti e rendili accessibili alla rimozione
- Evita dettagli più fini di quanto richieda la funzione
- Usa una finitura speciale solo sulle superfici che la richiedono
- Progetta varianti e famiglie di pezzi con caratteristiche comuni
- Convalida prima incastri e quote critiche con un provino piccolo
Dal CAD al preventivo
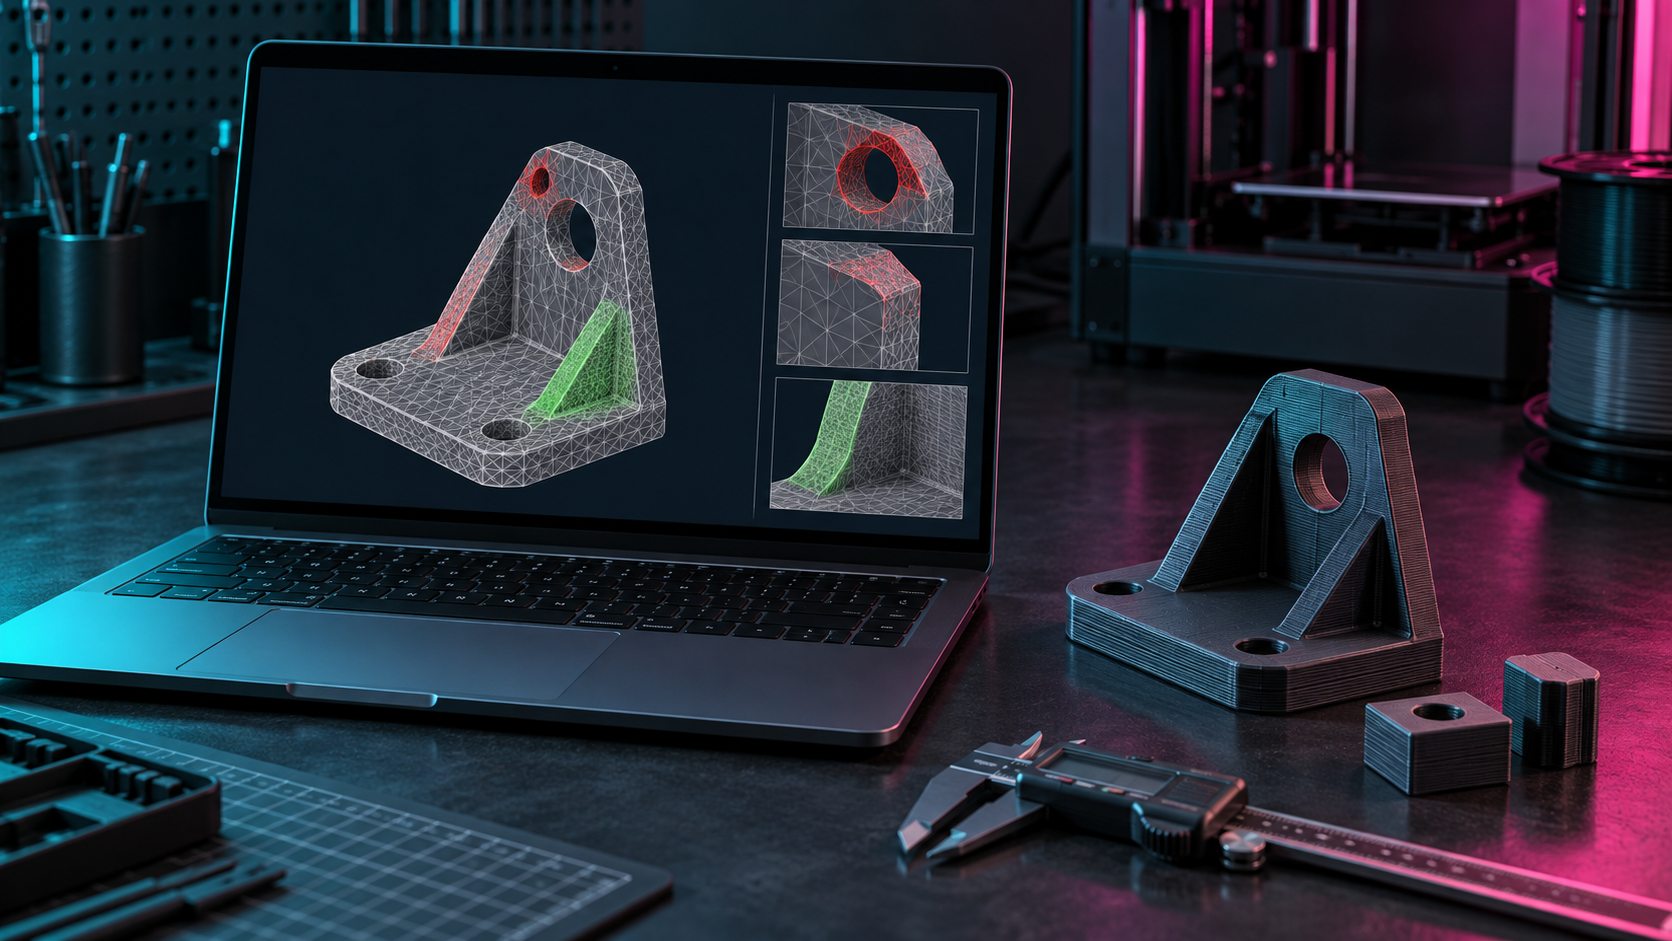
Prima dell'esportazione controlla la checklist per preparare il file STL. Quando invii il progetto, aggiungi quantità, materiale o proprietà richieste, uso finale, direzione dei carichi, superfici estetiche e quote critiche. Un file 3D accompagnato da queste informazioni consente una valutazione più utile del solo volume geometrico.
Domande frequenti
DfAM significa soltanto rendere il pezzo stampabile?
No. Comprende funzione, materiale, orientamento, assemblaggio, controlli e costo produttivo. Un pezzo può uscire dalla macchina ma fallire nel montaggio o nell'uso.
Si può usare lo stesso progetto per FDM, SLA e SLS?
La forma di base può essere comune, ma supporti, spessori, giochi e orientamento cambiano con il processo. Prima di cambiare tecnologia conviene riesaminare le quote e le superfici funzionali.
Come si riducono i supporti nella stampa FDM?
Si interviene su orientamento e geometria usando smussi, archi, superfici inclinate o una suddivisione ragionata del pezzo. La soluzione va verificata sul materiale e sulla qualità richiesta.
Serve sempre un prototipo prima della piccola serie?
È consigliabile quando il componente ha incastri, quote critiche, carichi o requisiti estetici. Un provino mirato può validare la caratteristica più rischiosa prima di produrre l'intero pezzo.
Vuoi verificare il progetto prima della stampa?
Invia il modello con quantità, uso finale, materiale desiderato e quote critiche. Valuteremo orientamento, supporti e aspetti da chiarire prima del preventivo.
Richiedi una valutazione DfAM oppure scopri i servizi di stampa 3D FDM a Brescia.